Fråga vilken anläggningschef som helst hur en konkross fungerar och det korta svaret är enkelt: stenar krossas mellan ett fast konkavt foder och en rörlig mantel. Det svaret är korrekt, men det berättar inte varför en konkross används så flitigt, varför en maskin producerar bra formad ballast medan en annan gör flagnande material, eller varför din el- och slitagekostnad kan gå upp utan någon synlig förändring i maskinen. Arbetsprincipen är inte komplicerad, men det slutliga resultatet beror på en kedja av mekaniska och operativa detaljer: excentrisk kastlängd, stängd sidoinställning, matningsfördelning, krossningskammarprofil, hastighet och fodertillstånd.
En konkross komprimerar material i en krosskammare. Manteln är fixerad på huvudaxeln, och den nedre änden av huvudaxeln sitter inuti en excentrisk bussning. När excentern roterar, gyrar axeln. Manteln rör sig närmare den konkava på ena sidan och längre bort på den motsatta sidan, om och om igen. Denna kontinuerliga roterande rörelse ändrar volymen i krosskammaren, så att materialet kläms, bryts och faller nedåt tills partiklarna är tillräckligt små för att strömma ut genom bottenöppningen.
Konkrossens arbetsprincip i vanliga ord
I en mening: en konkross är en kompressionskross. Den klämmer ihop sten mellan två ytor tills stenen går sönder. Detta skiljer sig från en slagkross, som kastar stenen mot en stålplåt eller berghylla, och skiljer sig från en käftkross, som använder en enda rörlig käft mot en fast käftplatta.
Nyckeln är ordet "gyrates". Manteln snurrar inte på sin egen axel. Den rör sig i en cirkulär bana runt maskinens mitt. Föreställ dig en barntopp som vinglar: toppen roterar, men dess mitt spårar en cirkel. Samma typ av rörelse sker inuti en konkross.
När manteln rör sig mot den konkava, blir gapet mindre, och berget komprimeras mellan de två manganstålfodren. När manteln rör sig bort öppnas gapet och det krossade materialet kan falla ner. Stenen fångas aldrig i ett enda våldsamt slag; den får många små kompressionsslag när den rör sig från toppen av kammaren till botten.
Denna upprepade kompression skapar en mekanism som ingenjörer kallar interpartikelbrott eller lagerkrossning. Partiklarna kläms mot varandra inuti krosskammaren, inte bara mot linersen. Skiktkrossning är en av anledningarna till att en konkross kan producera en mer kubisk produkt än en käftkross. Men lagerkrossning fungerar bara när krosskammaren hålls någorlunda full. Om krossen är "utsvulten" faller stenarna på manteln och studsar runt, vilket ökar linerslitaget, ökar kraftfluktuationerna och ger en dålig produktform.
Det praktiska alternativet är detta: en konkross arbetar genom att applicera kontinuerligt tryck på en stenbädd. Operatören kontrollerar resultatet genom att hålla matningen jämn, välja rätt krosskammare och ställa in den stängda sidan inom det rekommenderade området.
- Foder kommer in i toppen av maskinen och sprids över matarplattan eller fördelaren.
- Den excentriska bussningen roterar och får manteln att svänga.
- Sten komprimeras i kammarens stängningssida och går sönder.
- Det krossade materialet faller in i öppningsspalten och rör sig nedåt.
- Cykeln upprepas tills partikelstorleken är mindre än urladdningsgapet.
| Termin | Mening | Varför det spelar roll |
|---|---|---|
| CSS (inställning för stängd sida) | Det minsta avståndet mellan manteln och den konkava i botten av krosskammaren. | Styr toppstorleken på slutprodukten och har störst effekt på kapaciteten. |
| OSS (öppen sida) | Det största avståndet mellan manteln och den konkava i botten av krosskammaren. | Påverkar genomströmning och mängden överdimensionerat material. |
| Slag/excentriskt kast | Det avstånd som manteln färdas vid utloppsänden under en svängning. | Bestämmer krosskraften och kapaciteten per slag. |
| Krossningskammare | Utrymmet mellan skålfodret och manteln. | Profilen styr hur materialet greppas, reduceras och formas. |
| Inmatningsöppning | Den bredaste användbara öppningen i toppen av kammaren. | Begränsar den maximala storleken på sten som kan komma in utan att överbrygga. |
Eftersom konkrossen är en sekundär eller tertiär maskin har fodret vanligtvis passerat genom en primär käftkross eller liknande enhet. Konkrossen tar sedan det materialet och reducerar det genom en serie kompressionsslag. Det är också därför som en konkross inte ska behandlas som en direkt ersättning för en käftkross i första skedet: den behöver en mindre matning och är designad för en annan del av reduktionskurvan.
Huvudkomponenter som gör krossningsrörelsen möjlig
För att förstå hur en konkross fungerar, hjälper det att känna till namnet och rollen för varje huvudkomponent. Maskinen är konstruerad kring den excentriska enheten, huvudaxeln, krosskammaren och stödsystemen som håller dessa delar igång.
Den excentriska monteringen förtjänar särskild uppmärksamhet. Det är den komponent som skapar den roterande rörelsen. Huvudaxeln passar in i en inre excentrisk bussning av mässing eller brons. Själva den excentriska bussningen roterar inuti den nedre ramen på ett steglager. Eftersom hålet inuti excentern är förskjutet från växelns mittlinje, har axeln inget annat val än att röra sig i en cirkulär bana när kugghjulet roterar.
Denna förskjutningsvinkel är inget som operatören kan ändra under normal drift. Den är fixerad på fabrik och brukar beskrivas som kast eller slag. Ett större kast ger ett tyngre krossslag men ökar också belastningen på växel och bussningar. Utformningen av den excentriska enheten måste matcha motorkraften, krosskammaren och typen av material som krossas.
Manteln och konkaven är de delar som faktiskt berör berget. Deras geometri är utformad så att kammaren blir smalare från toppen till botten. Den övre sektionen fungerar som en inmatningsöppning och rymmer kortvarigt de största klumparna. Mittsektionen är där det mesta av krossningsarbetet utförs. Den nedre delen, ibland kallad parallellzonen, styr den slutliga produktformen.
Slitfoder är inte permanenta delar. De är designade för att bytas ut, och deras livslängd beror på fodrets nötningsförmåga och hårdhet. När linerprofilen ändras ändras bitvinkeln, den effektiva CSS ändras och krossen börjar bete sig annorlunda. Att kontrollera linerslitage är därför en av de viktigaste dagliga underhållsuppgifterna.
Steg-för-steg-uppdelning av krossningsprocessen
Låt oss följa en komplett cykel inuti krosskammaren. Denna cykel upprepas många gånger per sekund, beroende på den excentriska hastigheten.
| Fas | Vad händer | Resultat |
|---|---|---|
| 1. Foderfördelning | Sten kommer in i matningsbehållaren och träffar fördelarplattan eller faller direkt på manteln. | Materialet sprider sig runt kammaren och skapar en enhetlig bädd av sten. |
| 2. Kompressionsslag | Manteln rör sig mot den konkava på ena sidan och komprimerar det fångade materialet. | Trycket byggs upp och berget bryter längs sina svagaste sprickor och korngränser. |
| 3. Partikelomläggning | Efter pausen lägger sig det finare materialet i tomma utrymmen mellan de större bitarna. | Kammaren är redo för ytterligare ett kompressionsslag med en tätare bädd. |
| 4. Öppningsslag | Manteln rör sig bort från den konkava på samma sida. | Krossat material faller nedåt och flyttar till nästa kompressionszon. |
Processen är beroende av kammarens geometri och gravitationen. Berget behöver inte tryckas ner av mekaniska armar; den faller för att öppningsslaget skapar utrymme. Manteln och den konkava fungerar som en kontinuerlig transportör av krosszoner, var och en något smalare än den föregående. Resultatet är en gradvis minskning från grovfoder till önskad produktstorlek.
I en standard- eller medelkonkross har kammaren en brant övre sektion och en kort parallell zon vid utloppet. Denna design ger en högre genomströmning och används ofta för sekundär krossning där huvudmålet är kapacitet. I en kort- eller finkonkross är kammaren plattare och den parallella zonen längre. Materialet hålls i krosszonen längre, vilket ger en finare och mer konsekvent produkt. Den grundläggande arbetsprincipen är densamma, men geometrin och tillämpningen är olika.
Rotationshastigheten påverkar också hur krosscykeln fungerar. En högre excentrisk hastighet innebär fler slag per minut, vilket kan förbättra partikelformen och minska storleken på utsläppet. Men om hastigheten är för hög har berget inte tillräckligt med tid att falla ut ur krosszonen och kapaciteten sjunker. Om hastigheten är för låg kan krossen inte fylla kammaren tillräckligt snabbt och produkten blir grövre. Det är därför moderna konkrossar är designade med ett specifikt hastighetsområde; operatören bör inte ändra den utan att kontrollera den ursprungliga designkurvan.
Typr av konkrossar och hur de skiljer sig
Även om alla konkrossar delar samma roterande kompressionsprincip, är de praktiska designskillnaderna viktiga för köparen. De vanligaste kategorierna är fjäderkonkrossar, sammansatta konkrossar, encylindriga hydrauliska konkrossar och flercylindriga hydrauliska konkrossar.
Fjäderkonkross
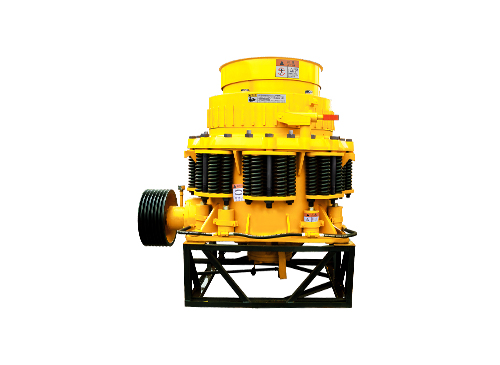
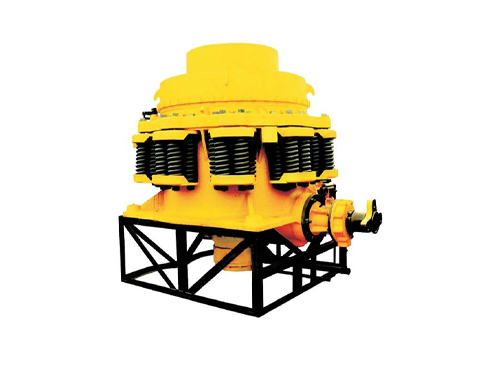
Fjäderkonkrosss use a set of coil springs around the bowl. When uncrushable material enters the chamber, the springs compress and the bowl lifts, allowing the object to pass. Once the object is gone, the springs return the bowl to its original position. This design has been used for many decades and is still found in many plants. It is relatively simple, but CSS adjustment usually requires mechanical shims or a heating/cooling process, and clearing a blocked chamber is not as convenient as on hydraulic machines.
Sammansatt konkross
En sammansatt konkross kombinerar mekaniskt fjäderskydd med hydraulisk justering eller låsning. Det ger en bättre kompromiss mellan pris och bekvämlighet. I många stenbrottstillämpningar är en sammansatt konkross ett pålitligt och kostnadseffektivt val för medelhårt berg, och det hydrauliska låssystemet håller inställningen stabil under drift.
Encylindrig hydraulisk konkross
I en encylindrig hydraulisk konkross stödjer och lyfter en hydraulcylinder under huvudaxeln axeln. Genom att tillsätta eller släppa olja höjer eller sänker operatören manteln, vilket ändrar CSS. Denna design tillåter också att krossen rensas hydrauliskt när kammaren är blockerad. Eftersom det bara finns en hydraulcylinder är den mekaniska strukturen enklare och underhållsåtkomsten kan bli enklare.
Flercylindrig hydraulisk konkross
Flercylindriga konkrossar använder flera hydraulcylindrar anordnade runt skålen för att justera skålens position. De ger vanligtvis hög krosskraft, stabilt kraftuttag och god kontroll över produktens form. Dessa fördelar gör dem populära för hårdrock, högtonnageväxter och för producenter som behöver köra med en snäv miljö för att maximera böterna eller uppfylla strikta aggregatspecifikationer.
| Type | Inställningsjustering | Överbelastningsskydd | Typisk plikt |
|---|---|---|---|
| Fjädertyp | Shims eller skålrotation | Spiralfjädrar | Sekundär krossning av medelhårt berg |
| Förening | Hydrauliskt lås eller skålrotation | Fjädrar plus hydraulik | Stenbrott och grusväxter |
| Encylindrig | Hydrauliskt stöd under axeln | Hydraulisk avlastning | Automatiserade linjer, medel- och finkrossning |
| Flercylindrig | Hydraulcylindrar på skålen | Hydraulisk avlastning | Hårdrock och högutnyttjande verksamhet |
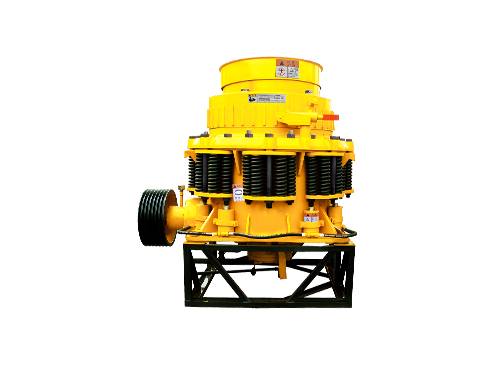 Förening Cone Crusher with Hydraulic Adjustment and Cleaning Denna sammansatta konkross passar sekundär eller tertiär krossning av hårda malmer och erbjuder hydraulisk utloppsjustering, kammarrengöring och fjäderöverbelastningsskydd för tillförlitlig drift. Visa produkt →
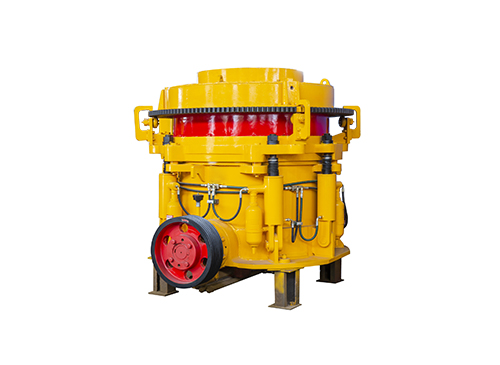 Flercylindrig Hydraulic Cone Crusher for High-Tonnage Hard Rock Den här helhydrauliska krossen är designad för hård sten och högtonnageanläggningar och ger hög reduktionseffektivitet, stabil drift och enkelt underhåll för snäv inställningskontroll. Visa produkt →
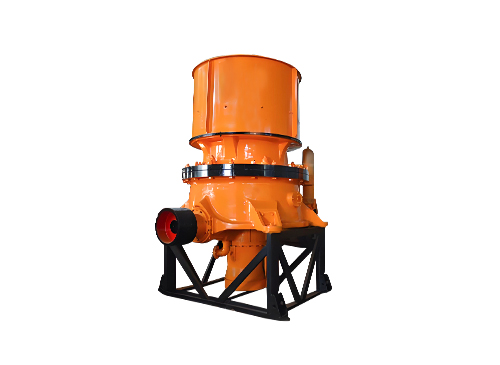 Encylindrig Hydraulic Cone Crusher with Robust Design Denna encylindriga konkross kombinerar avancerad hydraulisk drift och enkelt underhåll, vilket ger effektiv krossning av hårda stenar samtidigt som stilleståndstid och energianvändning minimeras. Visa produkt →
Välj inte en konkrosstyp enbart efter pris. En fjädermaskin kan ha ett lägre inköpspris, men om du behöver byta CSS ofta eller rensa kammaren regelbundet kan en hydraulisk modell spara många timmars arbete under maskinens livslängd. Å andra sidan kan en flercylindrig maskin med fler delar kräva mer uppmärksamhet från underhållsteamet. Det bästa valet beror på ditt material, arbetstider och din personals kompetensnivå.
Cone Kross vs Jaw Crusher vs VSI Crusher
Många anläggningsägare startar urvalsprocessen genom att jämföra konkrossen med två andra vanliga maskiner: käftkrossen och VSI-krossen (vertikal axelstöt). Men dessa maskiner gör inte samma jobb. Var och en har en naturlig position i krossningsprocessen.
En käftkross är en primärkross. Den tar emot mycket stor matning, ibland mer än en meter i diameter, och reducerar den till en storlek som kan hanteras av nästa maskin. En käftkross använder en enkel tryckverkan mellan en fast käke och en svängande käke. Produkten från en käftkross är ofta platt eller slabbig, speciellt om fodret är hårt, eftersom krossslaget är kort och nypvinkeln inte är idealisk för formning.
En konkross är en sekundär eller tertiär maskin. Den tar emot produkten från käftkrossen och reducerar den ytterligare. Den roterande rörelsen och lagerkrossningseffekten ger en bättre partikelform än en käftkross kan producera. Reduktionsförhållandet i en konkross är högre än i en käft, vanligtvis mellan 4:1 och 8:1 beroende på kammare och material. Men konkrossen klarar inte särskilt stort foder; att mata den med överdimensionerad sten orsakar överbryggning och minskar kapaciteten.
En VSI-kross är inte en kompressionskross. Den använder en höghastighetsrotor som kastar materialet mot en stenbädd eller mot ett städ. Slagverkan ger en utmärkt kubisk form, speciellt för sand och små ballast, och den kan generera mer finmaterial än en konkross. Driftskostnaden per ton är dock vanligtvis högre, och en VSI är mer känslig för fukt och klibbigt material. För grovkrossningssteg är en VSI sällan det bästa förstahandsvalet.
| Crusher | Bästa scen | Typisk foderstorlek | Huvudstyrka | Huvudbegränsning |
|---|---|---|---|---|
| Käkkross | Primär | 300 till 1200 mm | Accepterar stort foder, enkelt och pålitligt | Flakig produkt, lägre reduktionsförhållande |
| Konkross | Sekundär/tertiär | 30 till 300 mm | Kubisk produkt, hög reduktion i fina stadier | Behöver mindre foder, kräver chokematning |
| VSI kross | Tertiär / kvartär | < 60 mm | Utmärkt partikelform, bra sandproduktion | Högre slitagekostnad, känslig för fukt |
Till exempel använder en granitballastlinje ofta en käftkross i det primära steget, en konkross i det sekundära steget och en VSI för att göra den finaste produkten. En kalkstensanläggning kan använda en käftkross följt av en slagkross, eftersom kalksten är mindre nötande och slagmaskinen ger en utmärkt produkt med lägre slitkostnad. Rätt flödesschema beror på stenhårdhet, nötningsförmåga, fukthalt och målproduktspecifikationen.
När du jämför dessa maskiner, undvik misstaget att bara titta på inköpspriset. Kostnaden per ton färdigt material, slitagekostnaden, energiförbrukningen och maskinens tillgänglighet är viktigare. En billig primärkross som ofta stoppas för underhåll kommer att kosta mer än en maskin av högre kvalitet som går konsekvent.
Viktiga driftsvariabler som ändrar utdatakvaliteten
Även en konkross med rätt storlek kan ge dåliga resultat om den används felaktigt. Operatören kontrollerar flera variabler som har en direkt effekt på produktgradering, kapacitet och foderlivslängd.
Matningsgradation
Den idealiska matningen till en konkross har en bred men kontrollerad storleksfördelning. Den ska inte bara innehålla större stenar eller bara krossdamm. När matningen är för fin fylls utrymmena mellan grova partiklar och maskinen kan inte generera tillräckligt mellanpartikeltryck; när fodret är för grovt kan de största bitarna inte greppas ordentligt. Som en praktisk regel bör foderstorleken inte överstiga cirka 80 till 85 procent av foderöppningen. Om du matar en 200 mm kammare är den praktiska toppstorleken ungefär 160 till 170 mm. Överdimensionerad sten bör avlägsnas med en skalperingsskärm innan den når konkrossen.
Choke Matning
Chokematning innebär att hålla krosskammaren full hela tiden. Inmatningsbehållaren bör innehålla tillräckligt med sten så att krossen drar en stadig last och kraftförbrukningen förblir stabil. Chokematning ger fördelarna med lagerkrossning, skyddar liners från direkta stötar och hjälper till att producera en mer konsekvent produkt. En utsvulten konkross producerar mer överdimensionerat material och sliter ojämnt på de övre fodren. Många operatörer tycker att den enkla vanan att ha en full matningsbehållare minskar slitagekostnaderna och förbättrar produktkvaliteten mer än någon maskinvarubyte.
Closed Side Setting (CSS)
CSS är den vanligaste justeringen som operatören gör. Att minska CSS ger en finare produkt men minskar kapaciteten och ökar strömförbrukningen. Att öka CSS ger mer kapacitet men en grövre produkt. Rätt inställning beror på önskad produktklassning och på nästa maskin i flödesschemat. Om produkten går till en sikt, kom ihåg att skärmöppningen, inte krossens CSS, bestämmer den slutliga skärstorleken. En bra praxis är att registrera CSS, strömförbrukning, matningshastighet och produktgradering minst en gång per skift så att du kan se effekten av alla förändringar.
Fukt- och lerinnehåll
Fukt i matningen ändrar beteendet hos materialet inuti kammaren. Vått, klibbigt material kan klamra sig fast vid fodren, minska genomströmningen och öka risken för blockering. I extrema fall bildar de fina partiklarna en pasta som fyller utloppsöppningen. Att sålla bort det fina partiklarna före konkrossen, eller spraya fodret på bandet för att minska klibbig lera, är ofta nödvändigt för applikationer med hög fuktighet.
Hastighet och Slag
Den excentriska hastigheten är normalt fixerad inom ett rekommenderat område för en given kammare. Att ändra driftshastigheten till ett värde utanför tillverkarens rekommendation kommer vanligtvis att minska effektiviteten. Slag, eller kast, är en designkaraktär som är karakteristisk för den excentriska enheten. Om du behöver ett annat slag, måste den excentriska bussningen eller axelenheten bytas. Detta är ingen rutinjustering. När du väljer en maskin, kontrollera att det tillgängliga slaglängdsintervallet matchar ditt material och din måleffekt.
Dessa variabler interagerar. En kross som körs med en bred CSS och ett svältflöde kanske inte visar några problem förrän skärmen producerar för mycket överdimension. Det bästa tillvägagångssättet är att ändra en variabel i taget, mäta resultatet och föra en enkel operationslogg. I praktiken uppnås ofta förbättringen av produktkvaliteten genom att först fixera matningssystemet och först därefter justera krossinställningarna.
Linerslitage och underhåll: Skydda din investering
Slitfodrarna är de mest ersatta delarna i en konkross. Manteln och konkaven är vanligtvis gjutna av austenitiskt manganstål, ett material som blir hårdare när det stöts. Detta arbetshärdande beteende är det som ger linern dess slitstyrka. Fodrets livslängd beror på fodrets nötningsförmåga, krosstrycket, foderfördelningen och om krossen är strypmatad.
Flera tecken tyder på att linersen behöver bytas:
- Produkten blir grövre även när CSS inte har ändrats.
- Strömförbrukningen minskar eftersom linerprofilen inte längre är effektiv.
- Ena sidan av manteln slits snabbare än den andra.
- CSS kan inte ställas in inom det rekommenderade intervallet utan att linersen kommer i kontakt.
- Synliga höga fläckar eller spår uppträder på fodrets yta.
Att byta liners är inte bara ett mekaniskt jobb. Den nya manteln måste sitta ordentligt, den konkava måste installeras noggrant och foderbultarna måste kontrolleras efter de första timmarnas drift. Ett löst foder kan förskjutas under belastning och maskinen kommer inte att fungera korrekt. Det är också viktigt att byta både mantel och konkav vid rätt tidpunkt; Att köra en ny mantel mot en hårt sliten konkav är slöseri och kan förvränga den krossande geometrin.
Smörjning är lika viktigt som linersen. Den excentriska bussningen, huvudaxeln och kugghjulen är beroende av en kontinuerlig oljefilm. Om oljetemperaturen stiger över det normala intervallet ändras utrymmena inuti krossen och maskinen kan överhettas. Kontrollera oljenivån, oljetemperaturen, oljetrycket och oljans tillstånd varje skift. Metallpartiklar i oljan är ett tidigt varningstecken på en trasig bussning eller växel.
Hydraulsystem behöver också uppmärksamhet. Hydraultanken måste vara ren, oljenivån korrekt och tryckinställningen inom det specificerade området. Avlastningsventilen är en säkerhetsanordning; den ska inte användas som ett arbetsredskap för att lyfta skålen upprepade gånger under normal produktion. När övertrycksventilen öppnar, inspektera systemet för slitage och bekräfta att hydrauloljan är ren.
Eftersom listan över slitage och reservdelar är begränsad kan några viktiga delar hållas i lager: en uppsättning liners, en extra excentrisk bussning, en kilremssats, hydrauliska filter och en komplett uppsättning tätningar. Att behålla originalersättningar är säkrare än att köpa billigare delar med olika dimensioner. Vi upprätthåller ett dedikerat utbud av reservdelar för konkross för att hjälpa operatörer att minska stilleståndstiden och skydda den ursprungliga maskindesignen.
| Objekt | Frekvens | Kritisk kontroll |
|---|---|---|
| Linerslitageprofil | Varje vecka | Ojämnt slitage, utsliten tandad profil, kvarvarande tjocklek |
| Oljenivå och temperatur | Dagligen | Stabil nivå, normal temperatur, inga metallpartiklar |
| Hydrauliskt tryck | Dagligen | Stabil under uppstart och belastningsändringar |
| Kilremsspänning | Månadsvis | Korrekt häng, inga glaserade eller spruckna remmar |
| Bultar och fästelement | Månadsvis | Täthet på ram, konkav och matningsbehållare |
En konkross är en kontinuerlig processmaskin. En liten ökning av temperaturen eller en liten förändring i fodrets geometri kommer att påverka produkten. Om underhållsteamet registrerar nyckeldata varje dag, kommer operatören att se trenden innan ett haveri inträffar.
Vad du ska kontrollera innan du köper en konkross
Att välja rätt konkross är ett upphandlingsbeslut, inte bara ett tekniskt beslut. Maskinen kommer att gå i tusentals timmar, och skillnaden mellan en bra matchning och en dålig matchning mäts i drifttimmar och kostnad per ton. Följande checklista hjälper dig att jämföra erbjudanden på ett strukturerat sätt.
- Definiera råfodret exakt: bergart, enaxlig tryckhållfasthet, nötningsförmåga, fukt och lerhalt.
- Bekräfta foderstorleksfördelningen: toppstorleken, andelen finkorn och mängden övermått som är typiska i din anläggning.
- Ställ in målprodukten: erforderlig toppstorlek, produktkurva, flagningsgräns och maximalt innehåll av finkorn.
- Beräkna kapaciteten med en säkerhetsmarginal: krossen ska inte gå på 100 procent av sin nominella kapacitet hela dagen.
- Kontrollera de hydrauliska funktionerna: hur CSS justeras, hur trampjärnet släpps och hur kammaren rengörs efter en blockering.
- Jämför foderdesign och tillgänglighet: en väldesignad kammare kan minska slitagekostnaden med en betydande procentandel.
- Fråga om svar efter försäljning, reservdelslager och teknisk support.
- Inspektera tillverkarens produktionskapacitet: svetskvalitet, stressavlastande behandling, bearbetningstolerans och testprocedurer.
En användbar övning är att fråga leverantören om krossens prestandakurva för ditt material. Om leverantören inte kan ge ett tydligt samband mellan CSS, kapacitet, strömförbrukning och produktstorlek är offerten ofullständig. Kurvan bör inkludera motorns märkeffekt och det rekommenderade driftintervallet för den excentriska hastigheten.
Tänk på den löpande kostnaden över fem år, inte inköpspriset. Slitdelarna, elektriciteten och stilleståndstiden kommer vanligtvis att kosta mycket mer än själva maskinen. Av denna anledning föredrar många erfarna tillverkare en välstödd maskin med lokala reservdelar och en enkel design som den egna mekanikern kan underhålla.
Vår egen erfarenhet som tillverkare har format hur vi svarar på dessa frågor. Sedan 2012 har vi designat, testat och levererat krossutrustning till kunder i olika länder. Vi publicerar vår företagets bakgrund och produktionsdetaljer eftersom vi anser att en köpare bör se var och hur maskinen är byggd. Den genomsnittliga leveranstiden för våra vanliga konkrossar är cirka 20 dagar, men vi bekräftar alltid ledtiden med kunden när konfigurationen och betalningsvillkoren är klara.
Innan du signerar en beställning, be att få se krossen köra i en liknande applikation, eller åtminstone be om testdata från fabriken. En konkross kan se likadan ut från utsidan, men kvaliteten på gjutstyckena, passformen på den excentriska bussningen och noggrannheten i växeluppriktningen avgör hur länge den kommer att hålla sin inställning under belastning.
Vanliga frågor
Hur fungerar en konkross steg för steg?
Foder kommer in genom toppen, sprids över fördelarplattan och faller ner i krosskammaren. Den excentriska bussningen roterar och får manteln att snurra och klämmer ihop berget mellan manteln och den konkava. Krossat material faller nedåt och bryts igen i den nedre delen av kammaren. Materialet kommer så småningom ut genom botten när partikelstorleken är mindre än den stängda sidan.
Vad betyder CSS i en konkross?
CSS är inställningen för stängd sida. Det är det minsta gapet mellan manteln och den konkava i botten av krosskammaren. Den styr den maximala produktstorleken. Att minska CSS gör produkten finare men sänker kapaciteten; att öka det gör motsatsen.
Vad är skillnaden mellan standard- och konkrossar med kort huvud?
En vanlig konkross har en brantare kammare och är avsedd för sekundär krossning, med större inmatning och generellt en grövre produkt. En konkross med kort huvud har en plattare kammare och en längre parallell zon, så att materialet stannar längre i krosszonen. Den används för tertiär och kvartär krossning för att producera en finare produkt.
Varför tillverkar min konkross för mycket överdimensionerat material?
De vanligaste orsakerna är en felaktig CSS, ett svalt foder, slitna foder, en olämplig kammarprofil eller ett för grovt foder. Kontrollera CSS först, titta sedan på fodrets skick och foderfördelningen. Ändra en variabel i taget och registrera resultatet.
Hur förhindrar jag att en konkross blockerar?
Håll matningsstorleken inom kammarspecifikationen, ta bort fina partiklar och klibbigt material före krossen om möjligt och bibehåll chokematning. Övervaka motorströmmen och lyssna efter ovanliga ljud. En metalldetektor och en magnet på matningsbältet rekommenderas starkt för att stoppa trampjärn från att nå krossen.
Vilket är bättre, en- eller flercylindrig konkross?
Ingen av dessa är generellt sett bättre. En encylindrig maskin är enklare, hydrauliskt underhåll är enklare och CSS kan justeras genom att höja eller sänka huvudaxeln. En flercylindrig maskin ger ofta högre krosskraft och en mer stabil inställning för hårt berg och högtonnageapplikationer. Valet bör baseras på ditt material, din utdataspecifikation och de underhållsfärdigheter som finns tillgängliga.
Kan en konkross producera sand?
En konkross kan producera fint material, men den är inte en ersättning för en vertikal axelkross när specifikationen för sand är strikt. En korthuvudkon med en sluten krets kan skapa en del av krossat finmaterial, men partikelformen och graderingen av premiumtillverkad sand kräver vanligtvis en VSI eller en riktig sandtillverkningsmaskin.
En konkross arbetar enligt en enkel princip med excentrisk kompression, men maskinen fungerar bara bra när hela systemet samverkar. Matningskontroll, kammarval, CSS, slaglängd, fodertillstånd, smörjning och underhåll påverkar alla slutresultatet. Om du planerar en ny krosslinje eller byter ut en befintlig maskin, utgå från råvaran och den färdiga produktspecifikationen. Jämför sedan kammargeometrin, hydrauliska funktioner och reservdelsstöd.
Rätt konkross ger en stabil produkt i flera år. Fel kommer att skapa en lång lista med driftsproblem. När du utvärderar en leverantör, fråga efter prestandadata, testrapporter och detaljer om den faktiska maskinen. Om du behöver hjälp med att matcha en konkross till din sten, skicka oss din foderstorlek, kapacitetsmål och önskad produktgradering. Vi kan rekommendera en lämplig konfiguration och förklara varför den passar dina förhållanden.