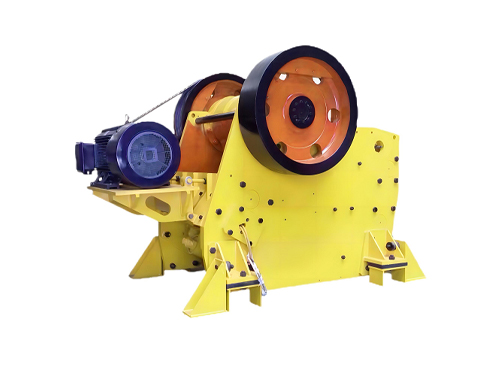
Lägg en käftkross och en konkross på samma granitavlagring och båda kommer att bryta sten. Placera dem i samma fack i ett flödesschema och en av dem kommer att misslyckas med jobbet. Det är det praktiska svaret bakom frågan "vilket är bättre, en konkross eller en käftkross" - jämförelsen blir meningsfull först när du vet vilket steg i kretsen du köper för.
I en normal ballast eller gruvanläggning är de två maskinerna inte alls rivaler. En käftkross tar bort berg från 500 till 1 000 mm och reducerar det till ungefär 100 till 200 mm. En konkross tar den 100 till 200 mm produkten och reducerar den till 40 mm, 20 mm eller 0 till 10 mm tillverkad sand. Att köpa en där den andra hör hemma är det enskilt dyraste misstaget vi ser i anläggningsdesign, eftersom fel maskin inte bara presterar sämre – den förstör ekonomin i varje steg bakom den.
Den här artikeln täcker mekanismen för varje maskin, matningsförhållandena som var och en tolererar, de verkliga drivkrafterna för kostnaden per ton och de frågor du bör svara på innan du undertecknar en inköpsorder.
Det korta svaret: Scenen betyder mer än maskinen
För hårt, abrasivt berg är käftkrossen det rätta valet för det första steget och konkrossen är det rätta valet för varje steg efter det. Den enda meningen löser majoriteten av verkliga urvalsbeslut. Undantagen är snäva och lätta att testa: mjukt eller medelhårt material med litet foder, mycket lågt tonnage eller krav på en högst kubisk produkt, vilket alla kan förskjuta svaret.
Köp en käkkross när
- Toppmatningsstorleken är över 300 mm och kan nå 1 000 mm eller mer.
- Materialet är hårt, blockigt eller kommer vått och klibbigt med lera.
- Du behöver ett primärt stadium som körs med minimal övervakning.
- Din nedströms kon eller stötkropp behöver en konsekvent matning på 100 till 200 mm.
- Budget per enhet installerad kapacitet är en prioritet i den grova delen.
Köp en konkross när
- Målprodukten är 40 mm, 20 mm eller finare, inklusive tillverkad sand.
- Fodret är redan reducerat till under cirka 300 mm och kan siktas.
- Materialet är medelhårt till mycket hårt, som granit, basalt eller kvartsit.
- Du behöver högt tonnage per installerad kilowatt vid fina inställningar.
- Din anläggning kan leverera en stadig, choke-matad, torr matningsström.
Enmaskinsväskan: om ditt foder redan är under cirka 300 mm och ditt mål är 20 mm eller finare, hoppa över käken helt och köp en kon. Om din matning är 800 mm och ditt mål är 150 mm för ett vägbaskontrakt, kan det räcka med en käft enbart och en kon skulle vara bortkastat kapital.
Jaw Crusher vs Cone Crusher: Jämförelse sida vid sida
Tabellen nedan är det snabbaste sättet att se var de två maskinerna skiljer sig åt. Läs det som ett screeningverktyg snarare än ett specifikationsblad, eftersom kapacitet och produktstorlek alltid beror på den specifika modell och kammare du installerar.
| Faktor | Käkkross | Konkross |
|---|---|---|
| Typiskt kretssteg | Primär, ibland sekundär i små plantor | Sekundär, tertiär eller kvartär |
| Brytmekanism | Kompression mellan en fast käftplatta och en svängande käftplatta | Kompression av en roterande mantel inuti en stationär skålfoder |
| Arbetsreduktionsförhållande | Ca 4:1, upp till 6:1 i gynnsamt berg | Cirka 3:1 till 4:1 per maskin |
| Typiskt maxfoder | 500 mm till över 1 000 mm beroende på modell | 200 till 300 mm med en standardkammare, 80 till 150 mm med ett kort huvud |
| Typisk produkt P80 | 100 till 200 mm | 20 till 50 mm sekundär, 10 till 25 mm eller finare tertiär |
| Fodertillståndstolerans | Klarar vått, klibbigt och lerrikt foder | Kräver torrt, rent, chokematat material |
| Partikelform | Plattare, mer slabbiga partiklar | Mer kubisk, speciellt vid ett lågt reduktionsförhållande |
| Kapacitet per installerad kilowatt vid fina storlekar | Låg | Hög |
| Relativ kapitalkostnad vid lika tonnage | Låger | Höger |
| Huvudsakliga slitdelar | Fasta och rörliga käftplattor, växelplatta, kindplattor | Mantel, skål liner, socket liner |
| Inställningsjustering | Shims, kilar eller hydrauliska | Hydraulcylindrar eller fjäderutlösning |
| Överbelastningsskydd | Toggle plattan böjer eller går sönder som en offerdel | Hydraulisk avlastning, fjäderutlösning, trampjärnspassage |
| Felläge när det används felaktigt | Produkten är för grov för nästa steg, hög cirkulerande belastning | Kammarpackning, ojämnt foderslitage, skadad huvudaxel |
| Bästa applikationen | Första etappen av någon hårdrocksanläggning | Finreduktion och tillverkad sand |
Hur en käkkross bryter sten
Mekanismen
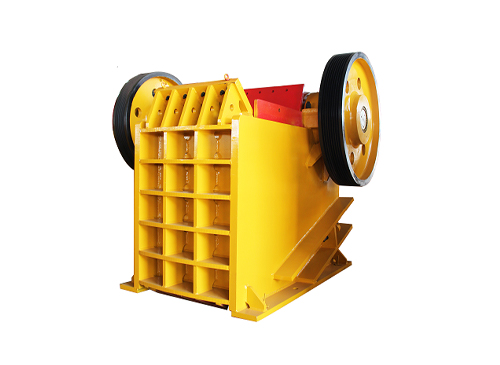
En käftkross är en kompressionsmaskin. En härdad fast käftplatta sitter på ena sidan av kammaren och en rörlig käftplatta svänger mot den på en excentrisk axel som drivs av kilremmar och ett svänghjul. Sten kläms ihop och när den rörliga käken drar sig tillbaka faller det trasiga materialet mot utloppsöppningen. Vippplattan gör två jobb: den överför kraft och den fungerar som den offerkomponent som först missar under en överbelastning och skyddar axeln och lagren.
Vad som egentligen sätter kapaciteten
Fyra variabler dominerar genomströmningen: den stängda sidans inställning, det excentriska slaget, rotationshastigheten och matningsgradationen. En käftkross som matas med en korrekt graderad blandning går mycket mer effektivt än en som matas med en enda grov klumpstorlek, eftersom finkornen fyller tomrummen och låter de grova partiklarna spricka mot varandra. Enligt vår erfarenhet kan dålig matarkontroll minska en käfts utmatning med 20 till 40 procent utan några mekaniska fel alls. Fodermaterial ska presenteras över hela kammarens bredd, aldrig dumpat i en enda hög i ena änden.
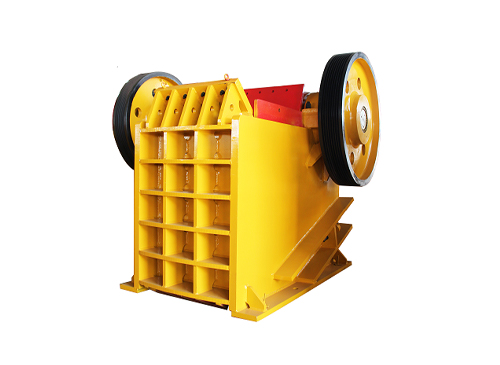 PE käkkross PE-seriens käftkross uppfyller de nationella standarderna när det gäller dess specifikationer och parametrar. Käftkrossarna används vanligtvis för primär krossning och breda... Visa produkt →
Där gränserna går
Det vanligaste dimensioneringsfelet är att mata sten större än vad kammaren kan acceptera. Som en arbetsregel bör den största klumpen inte vara mer än 80 till 85 procent av inmatningsöppningens bredd, och slabbigt eller avlångt berg bör hållas ännu mindre eftersom det lätt överbryggar. Även käftkrossar producerar en relativt flagnande produkt, så en anläggning som försöker göra ett 20 mm specifika aggregat med enbart en käft får en överdriven cirkulerande belastning och en överansträngd sikt.
Hur en konkross bryter sten
Laminering inuti en choke-matad kammare
En konkross ersätter den platta käkgeometrin med en konisk mantel som svänger inuti en skålfoder. Den excentriska rotationen skapar ett kontinuerligt stängande och öppnande gap runt kammaren, så materialet krossas många gånger när det sjunker. Denna lamineringsverkan är det som ger en finare och bättre formad produkt än en käft med samma reduktionsförhållande.
Det kritiska drifttillståndet är chokematning. Kammaren måste hållas full så att krossning mellan partiklar gör det mesta av arbetet. En konkross som är svält på foder kommer inte att nå sin nominella kapacitet, kommer att producera en grövre och mer långsträckt produkt och kommer att slita sina foder ojämnt. En överspänningsbehållare ovanför krossen plus en matare med variabel hastighet och en nivåsensor är inte tillvalsutrustning – det är en del av maskinens prestandaspecifikation.
Kammartyper och vad de förändrar
Samma krosskropp kan vanligtvis acceptera flera linerprofiler: grov, medium, fin och extra fin, och i vissa intervall en standardhuvud och en korthuvudversion. En grovkammare accepterar en större matning men avslutar grövre. En fin kammare accepterar en mindre matning och producerar en mycket finare produkt vid en lägre genomströmning. Att välja kammare är därför ett produktionsbeslut, inte ett tillbehörsbeslut, och det bör göras tillsammans med skärmskärningspunkterna för hela kretsen.
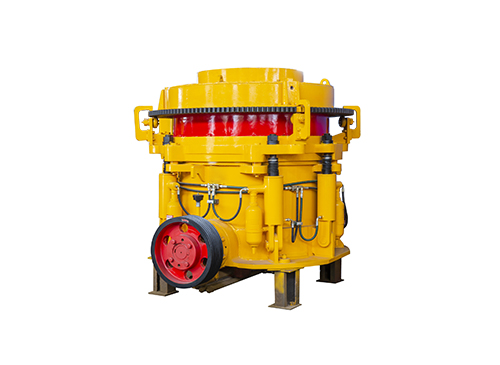 Flercylindrig hydraulisk konkross Avancerad design; All hydraulisk drift; Hög reduktionseffektivitet låg förbrukning; Robust och pålitlig design för hård sten; Enkel drift och underhåll; Visa produkt →
Hydraulisk kontra fjäderdesign
Fjäder- och sammansatta konkrossar frigör trampjärn genom att komprimera ett fjäderpaket, vilket begränsar den krosskraft de kan hålla. Hydrauliska konstruktioner, särskilt de encylindriga och flercylindriga typerna, justerar inställningen hydrauliskt, passerar trampmetall genom en avlastningscylinder och gör att kammaren kan rensas snabbt efter en blockering. Vid slitande, hård bergsdrift betalar hydraultyperna tillbaka sitt högre inköpspris genom minskad stilleståndstid och stabilare produktstorlek.
Där varje maskin hör hemma i krosskretsen
Total minskning är antalet som avgör hur många etapper du behöver. Att reducera 800 mm sten till en 20 mm produkt är ett 40:1 jobb. Eftersom en käke uppnår ungefär 4:1 och en kon uppnår ungefär 3:1 till 4:1 per maskin, krävs tre steg i nästan varje flödesschema för hårt berg.
Steg 1 — Primär
Käftkross matas direkt av en dumper eller grävmaskin, ofta genom en vibrerande grizzlymatare som skalperar finkorn före kammaren. Utgång P80 vanligtvis 100 till 200 mm.
Steg 2 — Sekundär
En konkross med standardhuvud eller flercylindrig matad av siktad primärprodukt. Utgång P80 typiskt 20 till 50 mm, med en cirkulerande belastning som återvänder från skärmen.
Steg 3 — Tertiär eller sand
En kort-huvudkon, en finkammarkon eller en vertikal axelimpaktör för cubicity och tillverkad sand. Effekt 0 till 20 mm, 0 till 10 mm eller finare.
Små växter kör ibland en käft i det primära skedet och säljer 0 till 40 mm-produkten direkt, vilket är en legitim konfiguration när materialet är mjukt och marknaden accepterar formen. Likaså kan en anläggning med en silutrustad mobil käke mata en kon direkt, men bara om den siktade fraktionen verkligen ligger inom konens matningsintervall.
Regler för matningsstorlek: Vad en käke accepterar och vad en kon avvisar
Matningsöppningen är en hård gräns, men den mer användbara siffran är 80-procentig passningsstorlek, vanligtvis skriven som P80. Designa din krets runt P80 av det material du faktiskt kommer att få, inte den bästa siffran från en sprängningsrapport.
- Käftkross: maximal klump ca 80 till 85 procent av matningsöppningens bredd. Designa konservativt om berget är slabbigt.
- Standard konkross: maximal matning ca 200 till 300 mm, och den måste vara siktad, inte gruvan.
- Korthuvud eller finkammarkon: maximal matning vanligen 80 till 150 mm, ibland mindre.
- Vilken konkross som helst: material som är mindre än den stängda sidoinställningen passerar orörd och bidrar med inget annat än slitage och buller.
- Alla konkrossar: överdimensionerade klumpar riskerar trasiga kugghjul, böjda axlar och skador på skålfodret och täcks aldrig av garantin.
Hårdhet, nötningsförmåga och kostnaden för att få det fel
Två bergegenskaper driver varje urvalsbeslut, och de är inte samma egenskap. Hårdhet, vanligtvis uttryckt som ett Bond arbetsindex eller i kilowattimmar per ton, avgör hur mycket energi berget förbrukar. Abrasivitet, ofta uttryckt som ett Bond-nötningsindex eller uppskattat från kiseldioxidinnehåll, avgör hur snabbt dina slitdelar försvinner.
Kalksten sitter vanligtvis i området 10 till 12 kilowattimmar per ton med låg nötningsförmåga. Granit ligger i allmänhet mellan 14 och 16. Kvartsit och vissa järnmalmer går märkbart högre, och deras kiseldioxidhalt gör dem aggressiva mot mangan. En käftkross hanterar alla dessa i första skedet utan större klagomål, eftersom krosskraften appliceras långsamt. En konkross hanterar dem också, men linerförbrukningen på en mycket nötande malm kan vara två till tre gånger högre än på kalksten, och den skillnaden avgör om projektet tjänar pengar.
Konsekvensen är enkel. Hårt, abrasivt berg förstärker höljet för en käft i primärsteget och en robust hydraulisk kon i sekundärsteget, med en realistisk linerbudget. Mjukare berg öppnar dörren till alternativa flödesscheman och i vissa fall till en enstegslösning.
Kapacitet, sluten sidoinställning och produktionskurvan
Kapacitet är aldrig ett enda tal. För en käftkross är det en funktion av den stängda sidoinställningen, och för en konkross beror det på den stängda sidoinställningen, det excentriska kastlängden, kammarprofilen och inmatningsbulkdensiteten. Två anläggningar som kör identiska maskiner kan skilja mycket åt helt enkelt för att den ena mäter kapaciteten vid en 40 mm-inställning och den andra anger en 25 mm-inställning.
Indikativ reduktionskvot per steg — planera kretsen runt dessa siffror
Att stänga en kons inställning minskar genomströmningen samtidigt som andelen finkorn ökar. Den vänstra kolumnen är den svåraste produkten att göra och den som oftast motiverar ett tertiärt stadium.
Skärmen, inte krossen, är vanligtvis den verkliga flaskhalsen. En tertiär kon i sluten krets bär vanligtvis en cirkulerande belastning på 100 till 300 procent, vilket innebär att silen och transportörerna måste dimensioneras för två till fyra gånger det färdiga tonnaget. Underdimensionering av skärmen är ett klassiskt fel: krossen får skulden för dålig produktion när däcket helt enkelt inte kan passera materialet tillräckligt snabbt.
Produktens form och gradering
Partikelformen är viktigast i betong och asfaltballast, där flagnande och långsträckta partiklar minskar bearbetbarheten och ökar efterfrågan på bindemedel. En käftkross med högt reduktionsförhållande ger den plattaste produkten av de vanliga maskinerna, varför en käft sällan används för att göra en 20 mm specifikationssten. En konkross ger märkbart bättre form på grund av sin lamineringsverkan, och formen förbättras ytterligare när reduktionsförhållandet per steg hålls blygsamt och krossen går i sluten krets.
Om strikt kubicitet är det styrande kravet är det vanliga svaret en vertikal axelimpregnator för slutsteget, matad med en kontrollerad fraktion på 10 till 20 mm. Det ökar driftskostnaderna, så det är normalt reserverat för fraktioner av sand och premiumballast istället för hela produktsortimentet.
Gradering är en separat fråga från form. Om din målkurva kräver en specifik passeringsprocent vid flera såll, måste kretsen konstrueras bakåt från den kurvan: välj först sållskärningspunkterna, välj sedan krosskammaren som producerar en matning som är lämplig för dessa silar.
Kapitalkostnad, energi och slitage: Avläsningskostnad per ton
En konkross kostar mer än en käftkross med liknande genomströmning, och den drar också mer kraft per ton färdig produkt. Den jämförelsen är dock missvisande eftersom de två maskinerna producerar olika produkter. Den korrekta jämförelsen är kostnaden per ton säljbart material, och vid fina storlekar vinner konen med stor marginal bara för att en käke inte kan tillverka produkten alls.
Indikativ uppdelning av driftskostnaden för krossverket
Andelen av varje objekt skiftar med bergart. På slipande kvartsit kan slitdelar passera energi som den största enskilda linjen.
När du utvärderar offerter, fråga efter slitagekostnad per ton snarare än linerpris. En billigare mantel som håller 40 procent färre timmar är den dyrare delen. Fråga också efter förväntad linerlivslängd i timmar vid en angiven sluten sidoinställning och en angiven bergart, och för vilken mangankvalitet som används. Detta är det enda sättet att jämföra två leverantörer ärligt, och det skyddar dig även under översynen av driftsbudgeten år två.
Fukt, lera och klibbigt foder
Käftkrossar tål vått och klibbigt material mycket bättre än konkrossar, helt enkelt för att kammaren är öppen i botten och materialet trycks igenom med ett enda mekaniskt slag. Lerarikt foder kan fortfarande orsaka ansamling på käftplattorna och överbryggning i behållaren, men maskinen fortsätter att gå.
En konkross är mycket mindre förlåtande. När fodret är fuktigt packar det fina partiklarna in i kammaren, krosskraften ökar och krossen kan börja "pumpa" eller åka upp på sina fjädrar eller avlastningscylindrar. Konsekvenserna är minskad genomströmning, en grövre och inkonsekvent produkt, accelererat linerslitage koncentrerat till en zon och så småningom en blockering som stoppar anläggningen. I vått klimat eller under regnperioden är ett täckt lager, en förskärm för att ta bort fina partiklar och ett uppvärmt eller isolerat smörjsystem vettiga investeringar snarare än lyx.
Platser på hög höjd lägger till en andra övervägande: motorer och hydrauliska kraftenheter förlorar effektiv kapacitet när luftdensiteten sjunker, så den installerade effekten måste ses över i stället för att kopieras från en referensanläggning på havsnivå.
Underhåll, tillgänglighet och reservdelsstrategi
Ingen av maskinerna är underhållsfria, men underhållsprofilerna skiljer sig åt. En käftkross är mekaniskt enkel. Dess rutinarbete är smörjning eller oljecirkulation, kontroll av vippplattan och sätena, övervakning av kindplattor och roterande eller byte av käftplattor. En konkross lägger till ett hydraulsystem, en smörjkrets med krav på oljetemperatur och renhet, och en uppsättning precisionspassningar som måste respekteras.
- Tillsatsmaterial för käftkross: fast käftplatta, rörlig käftplatta, kindplattor, vippplatta och säten, lager och tätningar.
- Tillbehör för konkross: mantel, skålfoder, hylsfoder, excentriska slitplattor, dammtätningsring, hydraulfilter och olja.
- Båda maskinerna: drivremmar, motorlager, matarfoder och överspänningsbehållaren.
Tillgänglighet vinnas eller förloras på lagerbeslut. Att hålla en extra uppsättning liners och en växelplatta på plats kan förvandla ett två veckors produktionsstopp till ett fyra timmars linerbyte. För konkrossar, en matchad set med reservdelar och slitdelar för konkross hålls tillsammans med ett dokumenterat bytesprocedur är en av de högsta avkastningsinvesteringarna i anläggningen.
Planera även lyft och tillträde. Linerbyten är tungt, begränsat arbete, och en kross installerad utan tillräcklig kranåtkomst eller en ordentlig plattform kommer att ta betydligt längre tid att serva än dess design tillåter.
Fast, crawler eller däckmonterad: Ändrar mobilitet svaret?
Det förändrar inte fysiken, men det förändrar den praktiska splittringen. En larvmonterad käftanläggning är standardlösningen för entreprenadkrossning och för stenbrott som flyttar primärsteget med arbetsytan. Käften är väl lämpad för ett mobilt chassi eftersom den är robust, tål variabel matning och lätt att mata direkt från en grävmaskin.
Mobila konanläggningar är vanligtvis den andra enheten i ett tåg: larvkäften släpps ut på en skärm, och den skärmade överdimensionen matar konen, med recirkulation tillbaka till skärmen. För rivnings- och byggavfall producerar en transportabel anläggning med käft och skärm ofta en specifikation av återvunnet ballast utan någon kon alls.
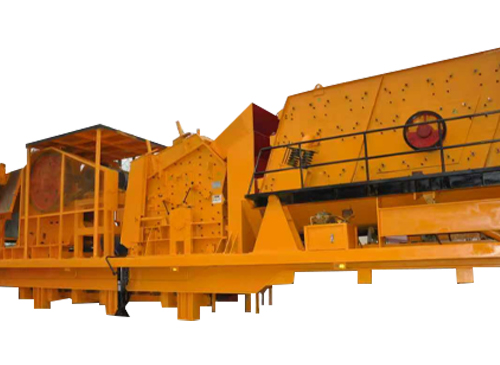
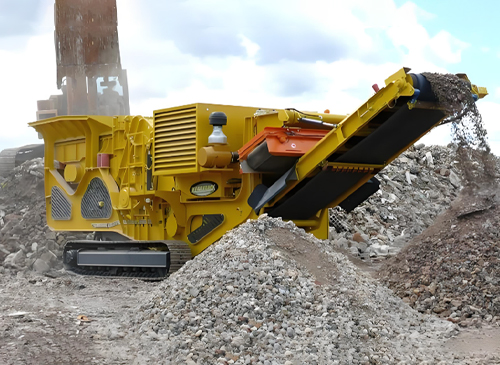 Crawler Mobile Crusher Plant Crawlers mobila krossanläggningar är lätta att flytta på och mellan produktionsplatser. Den integrerar materialaccepterande, krossning och transport i ett. Den har förskott... Visa produkt →
För permanenta stenbrott som producerar högt tonnage förblir stationära enheter mer ekonomiska per ton eftersom de tillåter större kammare, större motorer och bättre överspänningskapacitet. Det mobila kontra fasta beslutet bör fattas efter att krossningsstegen har definierats, inte innan.
En beslutsväg i fem steg
- Definiera fodret: maximal klumpstorlek, P80, bulkdensitet, fukthalt, lerhalt och om materialet är siktat eller utvunnet.
- Definiera produkten: målsiktkurva, erforderlig kubicitet och procentandelen av varje kommersiell fraktion du tänker sälja.
- Beräkna reduktionsstegen: multiplicera förväntade reduktionskvoter och bekräfta att antalet steg passar ditt flödesschema och din budget.
- Testa berget: ett arbetsindex och ett nötningsvärde gör en gissning till ett tekniskt beslut, speciellt för hårda eller nötande avlagringar.
- Storlek på balansen på anläggningen: skärmar, matare, överspänningsbehållare, transportörer, dammkontroll och lagerlayout. Underdimensionering av dessa föremål är det som får en bra kross att se ut som en dålig.
Vad du ska skicka för en korrekt krossrekommendation
En leverantör kan bara dimensionera en maskin korrekt mot verkliga data. När du begär ett förslag, inkludera följande och förvänta dig ett seriöst citat som refererar till varje punkt.
- Bergart, och om det finns en petrografisk beskrivning eller en testrapport.
- Maximal klumpstorlek och P80 av fodret, med anteckning om hur materialet lastas.
- Bulkdensitet och fukthalt, plus om fodret är blandat eller kommer från en enda yta.
- Erforderligt tonnage i torra ton per timme och den stängda sidoinställningen måste uppnås vid.
- Målproduktkurva, inte bara en enda nominell storlek.
- Platsförhållanden: höjd, omgivningstemperaturintervall, strömförsörjningsspänning och frekvens samt tillgängligt utrymme.
- Driftmönster: skift per dag, dagar per år och om anläggningen kommer att drivas av ditt team eller en entreprenör.
- Reservdelsförväntningar, inklusive om du tänker hålla liners och växlar på plats.
Shanghai Sanming Mining Equipment Manufacturing Co., Ltd. har byggt kross- och silutrustning sedan 2012, med tillverkning baserad på Qidong i Shanghai Pudong industriområde och ett ISO9001 kvalitetsledningssystem bakom produktionen. Vi välkomnar fabriksbesök och vi bygger rutinmässigt skräddarsydda lösningar där en standardmodell inte riktigt passar fodret eller produktkurvan. Om du vill se hur vi arbetar företagsprofil och fabriksinformation är en rimlig utgångspunkt. Vår genomsnittliga leveranstid är cirka 20 dagar, och en betydande del av vår utrustning exporteras till Centralasien, Mellanöstern, Sydamerika och Afrika, så vi är vana vid att stödja anläggningar under krävande förhållanden.
Vanliga upphandlingsmisstag som kostar mer än krossen
De flesta nedslående installationer kan spåras till något av följande, och ingen av dem är krossens fel.
- Köper på enbart kapitalpris, utan att begära slitkostnad per ton vid en angiven inställning.
- Att jämföra kapacitetssiffror som anges vid olika stängda sidoinställningar, vilket gör att den billigare maskinen ser bättre ut på papper.
- Köper en kon för primärt bruk eftersom stenbrottet vill spara en etapp.
- Underdimensionera skärmen, mataren eller överspänningsbehållaren och skyller sedan på krossen för låg effekt.
- Ignorera fukt och lera tills den första regnperioden, då konen börjar packas.
- Att välja en kammarprofil efter vana snarare än efter målproduktkurvan.
- Misslyckas med att planera krantillgången och upptäcker vid första linerbytet att jobbet tar tre dagar istället för en.
- Att inte lagra kritiska reservdelar, sedan betala flygfrakt och förlorad produktion för en del som kostar lite.
Var och en av dessa kan undvikas med en kort teknisk genomgång innan beställningen görs. Den recensionen är mycket billigare än en omdesign efter driftsättning.
Vanliga frågor
Kan en käftkross ersätta en konkross för sekundär krossning?
I mjukt material och med lågt tonnage, ja. I hårdrock och i fina miljöer, nej. En käftkross kan inte ekonomiskt producera en 20 mm produkt, och den flagnande formen den genererar uppfyller vanligtvis inte aggregatspecifikationerna. Energi- och slitkostnaden per ton färdigt material stiger kraftigt när målstorleken sjunker.
Kan en konkross användas som primärkross?
Endast om fodret redan är reducerat och siktat för att passa kammaren, vilket är vanligt i vissa flödesscheman för gruvdrift där en käke ersätts av en stor rotor eller där gruvan levererar förkrossad malm. För ett stenbrott som direkt matar 600 mm gruvberg är en kon i primärposition fel val och kommer att leda till blockeringar, skador och för tidigt slitage.
Vilken maskin har den lägre driftskostnaden?
Det beror helt på produktstorleken. Vid grov effekt är käken billigare per ton. Vid fin effekt är konen billigare per ton, eftersom en käke som försöker samma jobb skulle behöva flera pass, mer siktning och mer recirkulation. Jämför kostnad per ton säljbar produkt, aldrig kostnad per maskintimme.
Vad är den maximala matningsstorleken för en konkross?
Ungefär 200 till 300 mm för en standardkammare och 80 till 150 mm för en korthårig eller fin kammare, med exakta gränser inställda av modellen och foderprofilen. Fodret måste också vara siktat och fritt från överdimensionerade plattor, och det måste presenteras i en kontrollerad hastighet för att upprätthålla choke-foder.
Varför producerar min konkross för mycket finkorn och dålig form?
Vanligtvis på grund av att reduktionsförhållandet per steg är för högt, svälts kammaren snarare än choke-matad, eller så är inställningen på den stängda sidan snävare än vad kretsen behöver. Att justera skärmskärningspunkterna, återställa korrekt chokematning eller lägga till ett separat tertiärsteg löser ofta problemet till lägre kostnad än att byta maskin.
Behöver jag båda maskinerna, eller kan en göra hela jobbet?
Om din matning är under cirka 300 mm och din produkt är 40 mm eller grövre, kan ofta en kon göra hela jobbet. Om din matning är 800 mm och din produkt är 20 mm behöver du minst två steg och normalt tre. Antalet steg bestäms av total minskning, inte av preferens.
Hur lång tid tar det att byta konkrossfoder?
Med bra åtkomst, rätt lyftutrustning och ett välfyllt reservset är byte av mantel och skål vanligtvis ett enskiftsjobb. Utan tillräcklig åtkomst eller med fel verktyg kan den sträcka sig till flera dagar, vilket är anledningen till att anläggningens layout och reservdelspolicy förtjänar uppmärksamhet innan maskinen beställs.