Hur tung är en krosskon? De två siffror köpare faktiskt behöver
En 600 mm konkross väger cirka 5,5 till 7,5 ton. En 1200 mm maskin landar mellan 22 och 27 ton. En 2200 mm maskin kör 75 till 90 ton. Om frågan handlar om själva krosskonen så väger manganmanteln på en medelstor 1200 mm enhet vanligtvis 600 till 1 000 kg, medan manteln på en 2200 mm maskin kan passera 4,5 ton.
Båda svaren är korrekta, eftersom "krosskon" används för två olika saker i handeln. Speditörer och riggbesättningar betyder hela maskinen. Underhållsplanerare betyder den rörliga konenheten: huvudet, manteln och hårdvaran som låser ihop dem. Grundingenjörer behöver båda, plus vikten av varje delenhet som de kommer att lyfta separat.
| Konens diameter | Komplett maskin | Krosskon (huvudmantel) | Bowl liner set | Typisk motor |
|---|---|---|---|---|
| 600 mm | 5,5 - 7,5 t | 180 - 320 kg | 150 - 300 kg | 30 - 37 kW |
| 900 mm | 10 - 13 t | 350 - 600 kg | 300 - 550 kg | 55 - 75 kW |
| 1200 mm | 22 - 27 t | 600 - 1 000 kg | 550 - 950 kg | 110 - 160 kW |
| 1650 mm | 38 - 52 t | 1 800 - 2 600 kg | 1 600 - 2 400 kg | 220 - 280 kW |
| 1750 - 1800 mm | 45 - 55 ton | 2 000 - 3 000 kg | 1 800 - 2 800 kg | 250 - 315 kW |
| 2100 - 2200 mm | 75 - 90 t | 3 000 - 4 800 kg | 2 800 - 4 500 kg | 315 - 400 kW |
Behandla den tabellen som ett offertfilter snarare än en specifikation. Om en leverantör citerar en 1200 mm maskin på 15 ton är det antingen en genuint lättare ramkonstruktion än kategorinormen eller så avser siffran en bar ram utan motor, drivskydd, hydraulaggregat, smörjstation och sockel. Båda är möjliga. Det är inte heller vad du behöver när du bokar frakt eller beställer en kran.
Vilken "kon" väger du? Tre olika nummer
Innan du jämför siffror från två leverantörer, kom överens om vad som vägs. I praktiken finns det tre vikter per maskin, och de kan skilja sig med 20 procent eller mer.
Krosskonenheten
Detta är den rörliga konen: huvudaxeln, huvudet, manteln, huvudmuttern, brinnringen och det excentriska gränssnittet under det. Det är den del som roterar inuti skålen och gör den faktiska storleksminskningen. På de flesta maskiner står den för 8 till 14 procent av den totala vikten, varför en 1200 mm kross på 25 ton bär en konenhet på ungefär 2 till 3 ton inklusive axeln.
Den kompletta maskinen, fritt fabrik
Ram, justeringsring, skål, krosskon, excenter, mellanaxel, drivning, motor, hydraulisk kraftenhet, smörjstation, styrskåp och bas. Det här är numret som hör hemma på en fraktsedel som nettovikt, och det är numret som en byggnadsingenjör designar runt.
Fraktpaketet
Bruttovikten lägger till lådan eller stålsliden, lådan med lösa föremål, bältesskyddet, reservlinerset om det medföljer beställningen och containertara om offerten är port-to-port. En 25-tonsmaskin lämnar rutinmässigt fabriken på 26,5 till 28 ton brutto. Den skillnaden på 1,5 till 3 ton är den enskilt vanligaste orsaken till att en fraktoffert revideras efter bokning.
Om du fortfarande kartlägger varje komponent till sitt jobb, denna förklaring på klarspråk hur en konkross fungerar är en användbar följeslagare, eftersom den visar vilka delar som rör sig, vilka delar som slits och vilka delar som helt enkelt bär last.
Konkrossens vikt efter maskinstorlek
Nominell kondiameter är standardreferenspunkten i branschen, så det är det snabbaste sättet att kontrollera en angiven vikt. Styckena nedan täcker vad varje band egentligen betyder på plats.
600 mm till 900 mm: lätt sekundär och tertiär drift
Dessa maskiner väger mellan 5,5 och 13 ton och klarar 40 till 140 ton i timmen. De kan lyftas med en 25 tons mobilkran med en bekväm radie, och de flesta ramar passerar genom en 20 fots containerdörröppning utan demontering. Krosskonen är tillräckligt lätt för två montörer och en liten butikskran, som håller foderbyten på ett enda skift.
1200 mm till 1300 mm: arbetshästbandet
Här bor de flesta stenbrotts- och aggregatverksamheter. Räkna med 22 till 30 ton för hela maskinen, 110 till 200 kW motoreffekt och 110 till 190 ton per timmes genomströmning. Spridningen inom detta band är stor och värd att förstå. En maskin av fjädertyp av denna storlek anges vanligtvis till 24 till 25 ton eftersom fjäderstapeln och den tunga gjutna ramen bär vikt. En flercylindrig hydraulmaskin landar vanligtvis mellan 22 och 30 ton beroende på ramtjocklek och slaglängd. En encylindrig maskin med enklare ram kan komma in på 15 till 20 ton för jämförbar drift. Ingen av dessa är automatiskt bättre; de byter vikt mot krosskraft, servicetillgång och hydraulisk komplexitet.
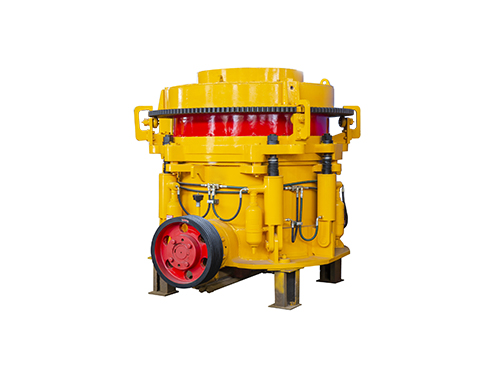 HPT-serien Flercylindrig hydraulisk konkross En flercylindrig hydraulisk konkrossserie med helhydraulisk drift, som erbjuder modeller från 13 till 33 ton för hårdstenskrossning och ballastproduktion. Visa produkt →
1650 mm till 1800 mm: tvålyftsområde
Vid 38 till 55 ton skickas maskinen inte längre som en lyftbar enhet i en standardcontainer. Bara ramen får överstiga 20 ton. Installation planeras normalt som två eller tre separata hissar och grundritningen ska visa de tillfälliga stödlägen där ramen vilar före injektering.
2100 mm till 2200 mm: brytbulk och specialrigg
Vid 75 till 90 ton rör sig dessa maskiner på platta ställ, i lösvikt eller på fleraxlade lågbäddsvagnar. Hamnhantering behöver en kran som är väl över 100 ton, och destinationsplatsen behöver en asfalterad rutt och ett underlag som är tillräckligt starkt för kranstöden. Budgetera för riggstudien innan du signerar inköpsordern, inte efter.
Kavitetsval ändrar knappt maskinvikten. Att byta från ett grovt till ett fint hålrum ändrar vanligtvis totalvikten med 1 till 3 procent, eftersom det ändrar mantelns och skålfodrets tjocklek, inte ramen.
Hur mycket väger en mantel på egen hand?
Manganstål går på 7,7 till 7,9 ton per kubikmeter. Högkromfoder sitter något lägre på 7,6 till 7,8. När du väl vet densiteten och fodrets tjocklek blir vikten förutsägbar: en mantel på 1200 mm med en genomsnittlig sektion på 60 mm och ungefär 0,1 kubikmeter stål ger nästan 780 kg.
- En 900 mm mantel är typiskt 350 till 600 kg som en enda gjutning.
- En 1200 mm mantel är vanligtvis 600 till 1 000 kg, eller delad i två delar på större gjutgods.
- En 1650 mm mantel är vanligtvis 1,8 till 2,6 ton och är nästan alltid en tvådelad design.
- En 2200 mm mantel är vanligtvis 3 till 4,8 ton, hanterad som två eller tre separata gjutgods.
Skålfodreset är ett separat nummer och vanligtvis nära mantelns vikt. På en 1200 mm maskin består skålen normalt av tre eller fyra segment på 150 till 300 kg vardera, vilket är avsiktligt: segmenten är lätta nog att röra sig med en liten kran och en lyftsele, medan en skål i ett stycke med samma totalvikt skulle behöva mycket tyngre lyftredskap i ett begränsat utrymme.
Slitna liners väger mindre, och det betyder mer än vad folk förväntar sig
Mangan arbetshärdar och slits inifrån och ut. En liner byts normalt ut när 15 till 25 procent av dess ursprungliga tjocklek återstår, vilket innebär att 75 till 85 procent av originalstålet har förbrukats. En 900 kg mantel vid slutet av livet kan bara väga 250 till 400 kg. Två praktiska konsekvenser följer. För det första beräknas skrotvärdet du återvinner på den slitna vikten, inte originalet. För det andra kan en begagnad liner som har stått på en pall i ett år vara mycket lättare än vad specifikationsbladet antyder, så citera aldrig en lyftplan från den ursprungliga figuren.
Vad gör en konkross tyngre än en annan
Två maskiner med samma kondiameter och samma genomströmningsmål kan skilja sig med 8 ton. Skälen är strukturella, och var och en dyker upp någonstans i priset.
Ramkonstruktion
En ram av gjutet stål är vanligtvis 5 till 12 procent tyngre än en tillverkad plåtram av samma kuvert, men den motstår utmattningssprickor mycket bättre under cyklisk belastning.
Skaftarrangemang
En toppstödd fast axel bär en tyngre spindel och topplagerhus. En flytande axel tar bort den massan men flyttar lasten in i ramen och excentrisk.
Hydraulsystem
Encylindrig design lägger till en stor cylinder och en kraftenhet. Flercylindriga konstruktioner lägger till fyra till åtta cylindrar, ackumulatorer, grenrör och en större kraftenhet, ofta 0,5 till 2 ton totalt.
Liner tjocklek och kvalitet
Att flytta från en 40 mm till en 70 mm sektion lägger till 10 till 20 procent till linervikten och proportionellt längre livslängd, men ökar också belastningen på huvudet och drivningen.
Excentriskt kast och hålrum
Ett längre kast innebär en tyngre excentrisk enhet och en större drivlina. Det höjer genomströmningen per passage och höjer även den dynamiska belastningen på fundamentet.
Drive-paket
Motor, remskiva, kilremmar och skydd varierar från 0,6 ton på en liten enhet till 3,5 ton på en 315 kW maskin. Vissa citat utesluter tyst motorn.
Smörjning och kylning
Oljetank, pump, filter, kylare och rörledningar tillför 0,3 till 1,5 ton. I varma klimat kan kylaren vara det största enskilda tillbehöret.
Sockel, fästen och åtkomst
Stålbasram, gummifästen, gångvägar, ledstänger och skydd är lätta att förbise. Tillsammans lägger de ofta till 4 till 8 procent av maskinvikten.
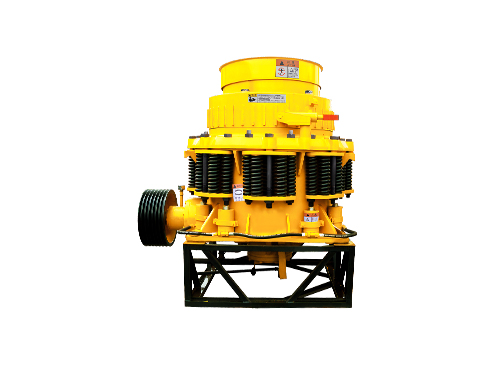 SMC Series Compound Cone Crusher En sammansatt konkross för sekundär och tertiär krossning, med modeller som väger 10,51 till 44,3 ton, med hydraulisk justering och fjäderöverbelastningsskydd. Visa produkt →
Den praktiska planeringspunkten är enkel: när du jämför två offerter, jämför de specificerade underenhetens vikter, inte rubrikens tonnage. En maskin som är 2 ton lättare eftersom basramen lämnades är inte en lättare maskin. Det är ett kortare utbud.
Viktfördelning inuti en konkross
Att veta den totala vikten är bara halva jobbet. Riggbesättningar och grundkonstruktörer behöver veta var den vikten sitter, eftersom varje större delenhet lyfts, sätts och shims separat.
| Undermontering | Andel av maskinvikt | Praktisk implikation |
|---|---|---|
| Huvudram | 40 - 50 procent | Vanligtvis det tyngsta singellyftet; ställer in den lägsta kranklassen och injekteringssekvensen. |
| Justeringsring och skålmontering | 12 - 18 procent | Togs bort först under en fullständig ombyggnad; behöver en tydlig överliggande väg. |
| Krosskon (huvud, skaft, mantel) | 8 - 14 procent | Lyft med huvudmuttern fortfarande inkopplad; skyddar axelgängorna. |
| Excenter- och mellanaxelaggregat | 10 - 16 procent | Precisionspassningar; aldrig använd som en lyftpunkt och aldrig fallit på plats. |
| Driv, motor, remskiva och skydd | 5 - 9 procent | Skickas ofta löst och installeras på plats, vilket ändrar fraktvikten. |
| Hydraul- och smörjpaket | 3 - 6 procent | Skid-monterad och separat; behöver en egen pad och kabelväg. |
| Basram, fästen, gångvägar, skydd | 4 - 8 procent | Vanligtvis utesluten från citerade vikter, så verifiera omfattningen. |
För en 25 ton 1200 mm maskin innebär det ett tyngsta lyft på cirka 11 till 13 ton för ramen, en konmonteringslyft på 2 till 3,5 ton och en excenterlyft på 1,5 till 2,5 ton. Dessa tre siffror är vad du skickar till kranföretaget. Totalt 25 ton är det inte.
Ton per timme per ton maskin: ett användbart urvalsriktmärke
Vikt är inte en kostnad i sig, men vikt utan effekt är det. Dela nominell genomströmning på installerad maskinvikt så får du ett förhållande som visar hur effektivt stålet används. Högre är i allmänhet bättre för kapitaleffektiviteten, förutsatt att maskinen inte pressas utöver det rekommenderade strömförbrukningen.
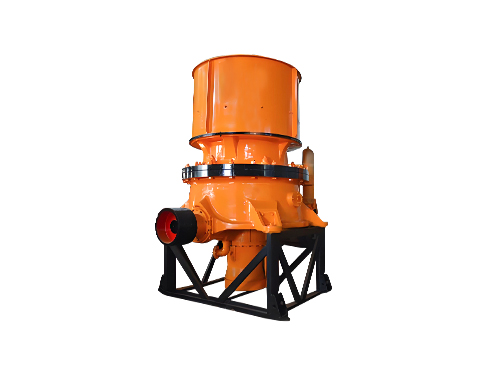 CS och CH Series Encylindrig konkross En encylindrig konkross med CS- och CH-serierna, som erbjuder motoreffekter från 75-90 kW till 315 kW för aggregat, gruv- och byggavfallsapplikationer. Visa produkt →
Mönstret är inget argument för att köpa den största maskinen som finns. Det är ett argument för att matcha maskinen med plikten. En 2200 mm kross som körs på 30 procent av kapaciteten bär 90 ton stål för mycket liten produktion, och de fasta kostnaderna för det stålet - fundament, kran, frakt, reservlinerinventering - betalas oavsett om maskinen går eller inte.
En mer praktisk försiktighet: om en leverantör hävdar en genomströmning som skjuter upp förhållandet över ungefär 10 ton per timme per ton maskinvikt på hårt berg, kontrollera inställningen på den stängda sidan, strömförbrukningen och matningsgraden bakom siffran. Konkrossar kan inte överstiga den effekt de ges, och motorns betyg är det hårda taket.
Vikt och frakt: Containrar, Flatracks och Break Bulk
Vikten avgör vad du kan skicka, men dimensionerna avgör hur. Båda spelar roll, och de är ofta förvirrade i tidiga planering.
- En 20 fots container för allmänt bruk bär ungefär 25 till 28 ton nyttolast i teorin, men många vägsträckor minskar det till 21 till 25 ton i praktiken.
- En 40 fots container bär 26 till 28 ton nyttolast oavsett den extra volymen, eftersom gränsen är vägaxellasten, inte lådan.
- Ett 20 fot platt ställ klarar cirka 30 ton; en 40 fot platt rack ca 40 ton.
- Över ungefär 45 ton enstycksvikt flyttar de flesta rutter för att bryta bulk eller projicera last.
Dimension är det andra filtret. En 1200 mm konkross med 25 ton netto plus en 1,2 tons sladd är cirka 26,2 ton brutto, vilket är inom en 40 fots containerlast. Men många ramar i det bandet mäter 2,4 till 2,9 meter över basen, och containerdörröppningen är bara cirka 2,34 meter bred och 2,28 meter hög. Maskiner i denna klass skickas därför på platta ställ eller som pausbulk även när vikten får plats i en låda.
Bruttovikt, packvikt och den tredje siffran ingen nämner
Utanför lådan finns lossningsvikten på destinationen. Om platsen inte har någon kran och maskinen måste sladdas av ett släp, är sladdbelastningen full bruttovikt plus friktion, och den behöver ett förberett hårt underlag. Att beställa en 120-tonskran till en plats med grusväg är ett vanligt och dyrt misstag. Bekräfta vägen, plattan och kranradien innan fartyget seglar, inte när lastbilen anländer.
Fundament, dynamiska laster och kranen du faktiskt kommer att hyra
En statisk vikt på 25 ton betyder inte att fundamentet bär 25 ton. Konkrossar utsätter en dynamisk belastning för varje rotation, och fundamentet måste utformas för den statiska massan plus ett dynamiskt tillägg. För konkrossar är den dynamiska faktorn som vanligtvis används i design mellan 1,5 och 2,0, lägre än för vibrerande siktar men fortfarande betydande över en livslängd på 15 till 20 år.
Tre tumregler hjälper när du granskar en grundritning:
- Betongmassan anges ofta till två till tre gånger maskinvikten för basblocket, vilket ger en 25 tons kross ett block i storleksordningen 50 till 75 ton.
- Ankarbultar dimensioneras utifrån den dynamiska belastningen, inte den statiska vikten, och är vanligtvis M24 till M42 beroende på maskinklass.
- Monteringsplanet måste vara plant inom en snäv tolerans, vanligtvis 1 mm per meter, annars kommer ramen att deformeras och excentern slitas ojämnt.
Kranval i praktiken
Dimensionera kranen på den tyngsta enkellyften vid arbetsradien, lägg sedan till 25 till 50 procents marginal för bomlängd, lastdiagramsnedsättning och en säkerhetsfaktor. En 13 tons huvudram lyfts vid 8 meters radie kan behöva en 30 till 40 tons kran snarare än 16 tons enheten, en naiv läsning av vikten skulle antyda. Bekräfta även två saker innan kranen anländer: lyftklackarnas placering på ramen och höjden ovanför matningsöppningen. Ett mantelbyte på en 1200 mm maskin behöver 2 till 4 meter fritt vertikalt utrymme ovanför skålen, och det utrymmet upptas ofta av matartransportören.
Vad maskinvikt betyder vid byte av slitdelar
Linervikt driver underhållslogistiken mer än något annat nummer i den här artikeln. En mantel på 900 kg kan inte hanteras för hand, men den kan hanteras med en 3 tons butikskran, två montörer och ett enda skift. En 2,5 tons mantel på en 1650 mm maskin behöver en 10 till 16 tons mobilkran, en riggplan och ofta en planerad avstängning snarare än en opportunistisk förändring.
Typiska siffror för en 1200 mm maskin i hårt slipande berg:
- Byte av mantel och skålfoder: 12 till 24 mantimmar med en liten mobilkran.
- Förbrukning av underlagsmaterial: 30 till 80 kg zink eller epoxiförening per byte.
- Liners livslängd: 900 till 1 500 drifttimmar i hårt slipande berg, 2 000 till 3 000 timmar i kalksten.
- Slitkostnad: med en linersats som kostar 4 000 till 9 000 US-dollar och 100 000 ton krossad mellan byten, är slitagekostnaden ungefär 0,04 till 0,09 US-dollar per ton.
Att hålla en matchad uppsättning av reservdelar för konkross på plats minskar risken för att ett byte försenas av en felaktig gjutning. Linerprofiler ändras mellan hålrumstyper, och en skålliner från en grov hålighet kommer inte att sitta korrekt i en skål med fint hålrum. Bekräfta kavitetskoden som är stämplad på maskinen innan du beställer.
Nettovikt, bruttovikt och hur man verifierar en noterad siffra
Viktsiffror i en offert är självdeklarerade tills någon väger maskinen. Det finns fyra praktiska kontroller, och att göra alla fyra tar mindre tid än en enskild fraktoffert.
- Fråga efter översiktsritningen. Den visar den totala vikten och vikten för varje lyftbar komponent. En leverantör som inte kan ta fram en GA-ritning med vikter är inte redo för en exportorder.
- Jämför den angivna vikten mot klassnormen. Om en 1650 mm maskin anges till 30 ton när kategorin ligger på 38 till 52 ton, fråga vad som uteslöts.
- Begär packlistan före leverans. Den delar upp netto-, brutto- och fraktmått per paket, vilket är vad speditören faktiskt behöver.
- Be om en vågbiljett för den lastade trailern. Det är ett enda pappersark och det avgör varje efterföljande tvist om fraktkostnad, kranklass och containerlastning.
En rimlig tillverkningstolerans på en gjuten och tillverkad enhet är plus eller minus 2 procent mot ritningen. Allt större innebär vanligtvis en designändring som inte återspeglas i dokumentationen, eller ett annat utbud. Båda är värda att lösa innan maskinen lämnar fabriken, och båda är mycket lättare att lösa med ett fabriksbesök än med e-post. Köpare som personligen inspekterar ramen, linerkvaliteten och hydraulpaketet tenderar att få mycket färre viktöverraskningar i hamnen.
Motoreffekt, energikostnad och vikt-per-kW-förhållande
Konkrossar i normal drift drar ungefär 3,5 till 5,5 kW per ton maskinvikt. Under 3 kW per ton är maskinen överdimensionerad för en lätt belastning och kommer aldrig att nå sin nominella effekt. Över 6 kW per ton drivs drivningen hårt, och excenter, foder och smörjsystem slits snabbare.
Energikostnaden är där ett viktbeslut blir ett ekonomiskt. Ta en 1200 mm maskin med en 160 kW motor som går 6 000 timmar om året med en belastningsfaktor på 80 procent och 0,12 US-dollar per kilowattimme:
- Absorberad effekt: 160 kW x 0,80 = 128 kW.
- Årlig förbrukning: 128 kW x 6 000 timmar = 768 000 kWh.
- Årlig energikostnad: 768 000 kWh x 0,12 = 92 160 US-dollar.
Under fem år är det ungefär 460 000 US-dollar, mot ett maskininköpspris som kan vara en bråkdel av det. Det är därför den vettiga jämförelsen inte är "vilken maskin väger mindre", utan "vilken maskin som producerar erforderligt tonnage till lägsta energi- och slitkostnad per ton". En tyngre ram som håller uppriktningen och håller den stängda sidoinställningen stabil betalar sig ofta tillbaka genom fodrets livslängd och minskade stillestånd, även om det kostar mer att frakta och mer att lyfta.
Konkrossvikt inuti en komplett krossanläggning
De flesta köpare köper inte en enda maskin. De bygger en linje, och den totala utrustningsvikten driver anläggningsarbetena, tillfartsvägarna och monteringsschemat. Dessa är typiska utrustningssummor, exklusive strukturer och fundament:
- En 100 ton per timme lina: 60 till 90 ton utrustning, varav konkrossen är 20 till 27 ton.
- En linje med 200 ton per timme: 100 till 150 ton, med en eller två konkrossar i intervallet 25 till 55 ton.
- En 300 ton per timme linje: 160 till 230 ton, vanligtvis med en primär käft, två konsteg, siktar, matare och 15 till 25 transportörer.
Transportörer är det underskattade föremålet. En enda 800 mm bandtransportör 30 meter lång väger 4 till 8 ton med sin ram, och en hel linje kan bära 15 till 25 av dem. Det är 60 till 150 ton stål som aldrig förekommer i en krossspecifikation utan absolut förekommer i stålkonstruktionskontraktet.
Mobila och hjulmonterade anläggningar komprimerar dessa siffror dramatiskt. En spårmonterad konanläggning med en integrerad skärm och returtransportör väger vanligtvis 32 till 55 ton i fungerande skick, inklusive banden och den inbyggda diesel- eller eldriften. En hjulmonterad konanläggning ligger vanligtvis på 25 till 45 ton. Båda behöver transporttillstånd i de flesta länder, och bandvagnen behöver en släpvagn med låg last som är klassad över dess arbetsvikt, inte dess avskalade vikt.
Åtta viktrelaterade risker i en konkross offert
Det är de återkommande frågorna som kostar pengar efter att kontraktet skrivits på. Var och en kan undvikas med en enda fråga.
- Angiven vikt exkluderar motor, basram, skydd och smörjstation, vilket ger 2 till 6 ton i hamnen.
- Bruttovikt anges som nettovikt, så fraktanbudet bygger på ett tal som inte finns.
- Linerkvaliteten är ospecificerad, och ett tunnare Mn13-gjutgods ersätter ett specificerat Mn18-gjutgods till samma rubrikpris.
- Kranklassen väljs från total maskinvikt snarare än den tyngsta enkellyften, som är 40 till 50 procent av den.
- Fundamentet är endast utformat för statisk belastning, utan dynamisk tillåtelse, vilket leder till sprickbildning inom två eller tre år.
- Stighöjd för ett mantelbyte kontrolleras inte mot matningstransportören, vilket gör ett enskiftsjobb till ett tvådagarsjobb.
- Vägaxelgränser på destinationen är inte verifierade, så en laglig last blir ett överbelastningstillstånd eller en omväg.
- Reservfoderprofilen är inte matchad till kavitetskoden, så den andra linersatsen sitter inte ordentligt.
En leverantör som publicerar undermonteringsvikter, tillhandahåller en GA-ritning med lyftpunkter och bekräftar packlistan före leverans tar bort det mesta av denna risk från tabellen. När en fabrik dessutom anger en stabil leveranstid slutar viktsamtalet att vara en förhandling och blir en planeringsinput.
Vanliga frågor: Frågor om vikten av konkrossen
Hur tung är en krosskon?
Den kompletta maskinen sträcker sig från cirka 5,5 ton för en 600 mm enhet till 90 ton för en 2200 mm enhet. Själva krosskonen, vilket betyder huvudet, skaftet och manteln, är ungefär 8 till 14 procent av den totala summan: 600 till 1 000 kg på en 1200 mm maskin och 3 till 4,8 ton på en 2200 mm maskin.
Hur mycket väger en konkrossmantel?
En enkel mantelgjutning är typiskt 350 till 600 kg vid 900 mm, 600 till 1 000 kg vid 1200 mm, 1,8 till 2,6 ton vid 1650 mm och 3 till 4,8 ton vid 2200 mm. Stora mantlar levereras ofta i två eller tre delar så att de kan hanteras med standardlyftredskap.
Är en tyngre konkross alltid bättre?
Nej. Vikt köper ramstyvhet, stabilitet och ofta längre linerlivslängd, men den köper också fraktkostnad, fundamentkostnad, krankostnad och reservlinerinventering. Den användbara jämförelsen är ton per timme per ton maskinvikt kombinerat med slitagekostnad per ton produkt.
Får en konkross plats i en 20 fots container?
Maskiner upp till cirka 13 ton brukar kunna. En 1200 mm maskin på 22 till 27 ton kommer att överstiga den praktiska nyttolasten när sladdarna och lösa föremål har lagts till, och dess rambas är ofta bredare än dörröppningen på 2,34 meter. Planera på en 40 fots container, ett platt ställ eller brytbulk för den klassen.
Hur mycket väger en 1200 mm konkross?
Mellan 22 och 30 ton för hela maskinen med motor, bas och hydraulpaket. En maskin av fjädertyp i denna klass listas vanligtvis nära 24 till 25 ton, medan en lättare encylindrig ram kan komma in på 15 till 20 ton för jämförbar belastning. Bekräfta alltid omfattningen bakom figuren.
Vilken krankapacitet behöver jag för att installera en konkross?
Matcha kranen till den tyngsta enkellyften, som normalt är huvudramen med 40 till 50 procent av den totala maskinvikten, lägg sedan till 25 till 50 procents marginal för radie och bomnedsättning. En 25 tons maskin behöver vanligtvis en 25 till 40 tons kran beroende på arbetsradie och åtkomst.
Ändrar kavitetstypen maskinens vikt?
Bara lite. Att flytta från ett grovt till ett fint hålrum ändrar manteln och skålfodrets tjocklek och förskjuter vanligtvis maskinens totala vikt med 1 till 3 procent. Ram, excenter och drivning förblir oförändrade.
Hur verifierar jag vikten jag har angetts?
Fråga efter den allmänna arrangemangsritningen med komponentvikter, packlistan med netto- och bruttotal per kolli samt en vågbiljett för den lastade trailern. En tolerans på plus eller minus 2 procent mot ritningen är normal för gjutna och tillverkade sammansättningar.